内容
仅凭设备品牌或型号,无法判断热封铝箔胶带是否适配生产线。候选胶带需要结合实际粘接界面温度、停留时间、压力、离型材料移除顺序,以及卷材在生产线上的运行状态进行验证。本指南提供一套设备适配性检查方法,不设定通用设备清单或统一激活温度。
当具体型号的激活条件、离型材料处理方式和卷材稳定性,都能在实际设备及预定生产条件下得到稳定控制时,才能认为热封胶带与该生产线基本适配。
即使设备型号相同,停留时间、压力、温度控制、工装、基材或生产速度发生变化,也可能带来不同结果。与其根据设备型号或季节温差推测,不如通过日常测量和受控试验确认适配性。
应同时检查五个因素:粘接界面温度;计划生产速度下的停留时间;粘接区域的压力及接触均匀性;离型材料的移除顺序和稳定性;以及卷材运行状态,包括张力、送料和对位。任何一项不匹配,都可能影响生产过程或粘接质量。
离型材料不一定会经过加热区域。在部分装配工艺中,离型材料会在热封前移除;在另一些工艺中,它主要用于模切、定位或送料。评估离型材料是否需要耐受热封温度之前,应先确认实际工艺顺序。
因此,离型材料选择既是材料问题,也是设备适配问题。需要确认离型材料能否在规定工位顺利剥离、胶带能否稳定定位,以及卷材或模切件在送料过程中是否容易撕裂、卷曲或移位。
|
离型材料类型 |
设备运行中的特点 |
批准前的检查项目 |
|
|
PET薄膜离型材料 |
薄膜离型材料可根据具体型号,为模切和送料提供较稳定的支撑。 |
检查实际生产速度下的离型力、静电、卷曲、张力和对位情况。 |
|
|
牛皮纸离型材料 |
纸类离型材料可用于部分手动或半自动加工场景。 |
检查受潮情况、边缘撕裂、离型表现及目标速度下的送料情况。 |
|
|
CCK离型纸 |
涂布表面较为平滑,具体离型表现需要按型号确认。 |
检查离型力一致性、模切质量、储存条件和离型操作。 |
|
|
无离型材料 |
不需要执行离型材料剥离步骤,但卷材本身没有离型支撑层。 |
检查卷绕、粘连、表面保护、卷材张力、送料和对位控制。 |
 用于热封粘合的带离型材料HSL铝箔胶带
有关有衬纸结构,请参阅 Heat Seal Aluminum (HSL) Foil Tape With Liner 产品页;有关无衬纸结构,请参阅 Comprehensive Guide to HSL Foil Tape Without Liner。
不同设备布局对热量传递、压力、离型材料移除和卷材运行提出不同要求。应检查实际使用的工艺设备,而不是依赖笼统的设备品牌适配清单。
以下设备类型仅用于说明不同工艺需要关注的环节,具体适配性仍需根据实际设备、产品型号和装配顺序进行验证。
加热压板或热压设备。将胶带放置在指定粘接界面,再按照已验证的停留时间施加热量和压力。检查夹具支撑、定位和压力分布,并确认离型材料在哪个工序移除。
连续式加热辊或覆合设备。如果应用采用连续走带方式,停留时间会受到加热区域长度和生产速度影响。应确认胶粘剂能够达到所需激活条件,同时卷材张力和接触状态保持稳定。
 适用于自动化送料的无衬纸HSL铝箔胶带
自动贴敷或模切装配线。检查模切排废、离型材料剥离、送料路径、对位和卷材稳定性。对于无离型材料结构,还应检查卷绕、储存、粘连风险及表面保护。
只有当设备能够稳定满足具体型号的激活条件时,胶带才具备工艺适配的基础。设备还需要控制接触状态、材料处理和生产速度。较宽的激活窗口可能为工艺波动留出更多空间,但是否适用仍须根据具体型号和实际试验判断。
下图用于说明设备工作范围与产品激活范围需要存在有效重叠。该图仅为原理示意,不代表世信任何产品的实际激活温度。请使用所选型号的技术资料,并结合真实粘接界面测量结果进行判断。
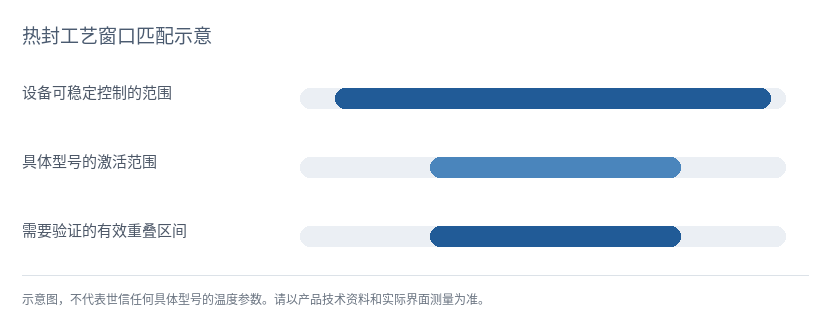
图1:设备可控范围与具体产品激活范围重叠关系的原理示意图,不代表产品规格参数。
试验应围绕实际胶带型号、基材、设备和验收标准制定。样品数量和试验时间应根据生产工艺协商确定,不应设定为适用于所有项目的统一最低值。
记录粘接界面温度、设备设定温度、停留时间、压力、生产速度、离型材料移除顺序和卷材张力。采用适当的测量方法,并在对比过程中保持基材和夹具条件一致。
将设备实测条件与具体胶带型号技术资料中的激活要求进行比较。如果两者无法稳定匹配,或工艺余量不足,应在量产前与供应商共同检查测量方法、工装、设备设定或胶带结构。
如果供应商为具体型号提供了激活范围,可在该范围内选择适当条件进行试验。按照客户规定的调理条件检查粘接状态,并测试剥离或持粘表现。不要为了强行粘接而超出产品技术资料建议的工艺范围。
记录卡料、撕裂、卷曲、离型异常、对位偏移及其造成的停机时间。这些记录有助于识别仅靠剥离测试难以发现的送料和加工问题。
应使用生产线上实际采用的PP、PE、ABS或其他基材进行测试,并按照应用要求对组件进行调理。基材适配性与设备适配性是两个不同的检查项目。有关热封材料选择和具体型号验证,请参阅 Heat-Seal Aluminum Foil Tape for Heating Elements。
以下现象可能由材料、设备设定、基材或多种因素共同造成。它们是排查线索,并不能直接证明胶带本身存在缺陷。
适配性问题应在报价和打样阶段提出,以便在量产批准前仍有机会评估产品结构和加工形式。
能够提供具体型号数据并支持受控试验的供应商,可以提高材料确认效率。江苏世信胶粘带制品有限公司(世信胶带)生产有衬纸和无衬纸结构的热封铝箔胶带。部分有衬型号会在一面配置热封胶,另一面配置压敏胶,并使用离型纸或离型膜保护压敏胶面。世信胶带可根据项目需求讨论定制宽度和卷材规格。ISO 9001属于管理体系认证;适用的RoHS/REACH符合性声明及SGS检测报告,应与具体产品型号和测试范围对应。
 定制型带PET离型材料的HSL铝箔胶带
同一种热封铝箔胶带能否用于不同类型的生产设备?
有可能,但前提是每种工艺都满足所选胶带结构的要求。有衬胶带可能需要设置明确的离型材料移除工序;无衬胶带则需要设备具备相应的卷绕和走带控制能力。应针对每条生产线的实际基材、工艺设定和验收标准分别进行验证。
更宽的激活窗口是否一定意味着更好的设备适配性?
较宽的激活窗口可能为正常工艺波动留出更多余量,但并不能保证粘接强度或最终使用表现。仍应根据具体型号,在实际设备和基材上完成试验,并检查完整组件的结果。
无离型材料热封胶带在所有设备上的生产速度都更快吗?
不是。无离型材料结构省去了剥离步骤,但并不意味着产能一定提高。设备仍需控制卷绕、卷材张力、送料、表面保护和对位。有关无离型材料结构的更多信息,请参阅 无衬纸热封铝箔胶带指南。
设备适配性试验需要多少样品胶带?
样品长度没有统一标准。应结合设备调试损耗、试验时间、工艺条件数量、重复测试次数和实际供货规格,与供应商协商确定。高速或长时间试验可能需要额外样品,以确认不同卷材之间的运行稳定性。

 English
 中文简体
 Español
 عربى


